数控双头切割外部设备的技术开发——肇庆海富纳机头的门窗制造创新实践
引言
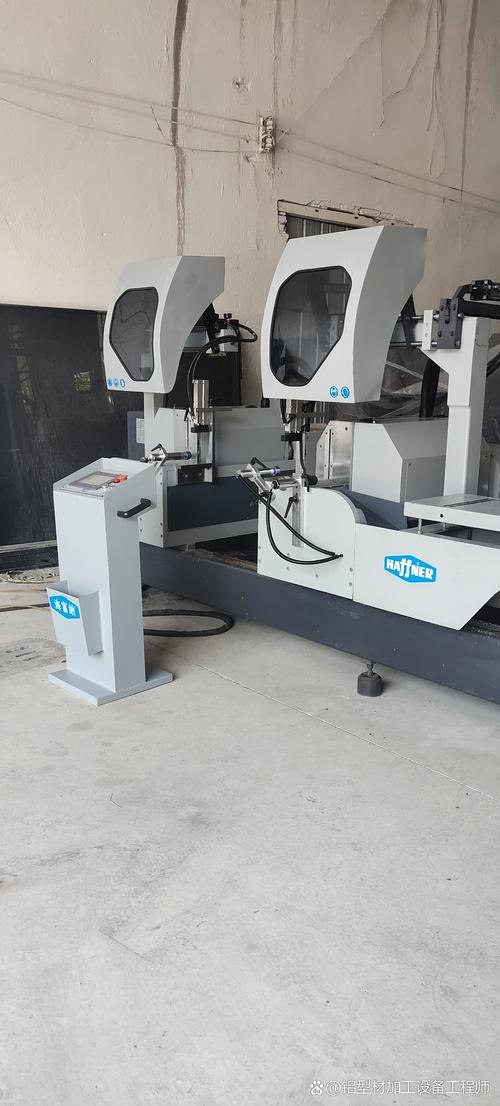
在门窗制造行业向智能化、精密化转型的背景下,加工设备的性能直接决定了产品的质量与生产效率。作为广东肇庆地区门窗工厂设备制造领域的代表性企业,海富纳机头长期专注于数控双头切割设备的研发与制造。本文围绕数控双头切割外部设备的技术开发,探讨其技术架构、开发路径与行业价值。
一、数控双头切割设备的技术定位
数控双头切割机是铝合金门窗型材加工的核心装备,能够同时完成两根型材的定长切割,并通过数控系统实现角度、长度、送料速度的精确控制。所谓“外部设备的技术开发”,指向的是围绕主机本体之外的附属系统——送料机构、夹紧装置、出料平台、除尘冷却单元以及数控接口等外围模块的系统性研发。这些外部设备虽不直接构成切削主体,却深刻影响整机的切割精度、自动化程度与运行稳定性。
二、外部设备技术开发的关键方向
1. 自动送料与定位系统
外部送料机构采用伺服电机驱动配合高精度直线导轨,实现型材的自动定长输送。技术开发的重点在于送料重复定位精度(通常需控制在±0.1mm以内)以及不同截面型材的兼容性夹持方案。海富纳机头通过滚轮与皮带组合送料结构,兼顾薄壁型材的防变形需求。
2. 同步夹紧与切割协同
双头切割要求两端机头按预设角度同步动作。外部夹紧装置需与主机切割动作实现电气联动,确保切割过程中型材无位移。技术开发围绕气液增压夹紧回路的响应速度与压力稳定性展开,避免因夹紧力不足导致切口毛刺或角度偏差。
3. 出料与分拣平台
切割完成后的型材需平稳导出并有序排列。外部出料平台配备可调式托料架与计数分拣机构,技术开发着重解决长型材导出时的支撑刚性与下落缓冲问题,减少表面划伤。
4. 除尘与冷却单元
铝合金切割产生铝屑与热量,外部除尘系统通过负压吸附与集屑箱设计控制粉尘扩散,冷却单元则保障锯片在连续作业下的热稳定性。这两类外部设备的技术开发需与主机功率、切割节拍匹配,兼顾环保要求与维护便利性。
5. 数控接口与系统集成
外部设备与主控数控系统的通讯是技术开发的核心环节。通过标准化的I/O接口与总线协议,实现送料长度、切割角度、夹紧时序的统一调度。海富纳机头在控制系统层面开发了参数化配方管理,使外部设备能够快速适配不同门窗系列的生产切换。
三、技术开发的实施路径
外部设备的技术开发遵循“需求分析—模块设计—样机验证—批量优化”的流程。首先依据门窗工厂的实际工况确定节拍与精度指标;其次以模块化思路拆分外部功能单元,便于单独测试与迭代;再通过样机联调验证各外部设备与主机的协同逻辑;最后结合用户反馈进行结构与控制参数的优化。海富纳机头依托肇庆地区的装备制造配套优势,在机加、钣金与电控环节形成了较完整的自主研发链条。
四、行业价值与发展趋势
数控双头切割外部设备的系统化开发,使门窗工厂能够在不增加人工的情况下提升切割一致性,降低型材损耗。外部设备的技术开发将进一步向柔性化与数据化方向演进:自动送料机构需兼容更多型材截面,夹紧与除尘单元需融入能耗监测,数控接口则向与工厂MES系统互联互通的方向拓展。海富纳机头在门窗加工装备领域的持续投入,正是这一趋势的缩影——以外部设备的精细化技术开发,推动整机性能的边界扩展,最终服务于门窗制造的高质量发展。
##
门窗工厂设备制造商的竞争力,越来越体现在主机与外部设备协同开发的系统能力上。海富纳机头对数控双头切割外部设备的技术开发,体现了从单一加工部件供给向完整工艺解决方案转型的产业逻辑,也为区域装备制造业的技术升级提供了可参考的实践样本。
如若转载,请注明出处:http://www.wujieshucang.com/product/26.html
更新时间:2026-10-31 13:05:35